جوشکاری التراسونیک یکی از روشهای نوین و پیشرفته در اتصال قطعات فلزی است که در سالهای اخیر به دلیل مزایای فنی و اقتصادی خود توجه بسیاری از صنایع را به خود جلب کرده است. این روش که بر اساس استفاده از امواج صوتی با فرکانس بالا کار میکند، به ویژه در صنایع خودروسازی، الکترونیک، پزشکی و ساختوساز کاربردهای گستردهای دارد. اما قبل از استفاده از این روش، شناخت دقیق آن و آگاهی از محدودیتها و عیوب احتمالی که ممکن است در سازههای فلزی ایجاد کند، ضروری است.
جوشکاری التراسونیک چیست؟
جوشکاری التراسونیک یک فرایند اتصال مکانیکی است که با استفاده از انرژی صوتی با فرکانس بالا (معمولاً بین ۲۰ تا ۴۰ کیلوهرتز) انجام میشود. در این روش، قطعات فلزی تحت فشار قرار میگیرند و با اعمال امواج التراسونیک، حرارت محلی در سطح تماس ایجاد میشود. این حرارت باعث ذوب سطحی و ایجاد پیوند بین قطعات میشود. این روش به دلیل سرعت بالا، عدم نیاز به مواد پرکننده و تولید حرارت کم، در بسیاری از صنایع جایگزین روشهای سنتی مانند جوشکاری قوس الکتریکی یا جوشکاری لیزری شده است.
یکی از مزایای اصلی جوشکاری التراسونیک، امکان اتصال فلزات با ضخامتهای مختلف و همچنین فلزات غیرهمگن است. این روش همچنین در اتصال قطعات حساس به حرارت مانند پلاستیکها و کامپوزیتها نیز کاربرد دارد، اگرچه تمرکز اصلی این مقاله بر روی فلزات است.
عیوب احتمالی در سازههای فلزی پس از جوشکاری التراسونیک
هرچند جوشکاری التراسونیک مزایای بسیاری دارد، اما مانند سایر روشهای جوشکاری، ممکن است در برخی شرایط عیوب خاصی ایجاد کند. شناخت این عیوب و عوامل مؤثر در آنها میتواند به بهبود کیفیت جوش و کاهش هزینههای پس از تولید کمک کند.
- عیوب سطحی: در برخی موارد، به دلیل فشار بیش از حد یا عدم تطابق مناسب قطعات، ترکهای سطحی یا تغییر شکل در لبههای قطعات ایجاد میشود. این عیوب ممکن است مقاومت مکانیکی سازه را کاهش دهند و نیاز به بازرسی دقیق پس از جوشکاری را ضروری کنند.
- عیوب داخلی: اگر تنظیمات فرکانس یا فشار به درستی انجام نشود، ممکن است در داخل جوش، حفرهها یا مناطق بدون اتصال کامل ایجاد شود. این عیوب ممکن است در طول زمان باعث کاهش استحکام سازه شوند.
- تغییرات ساختاری: در برخی فلزات حساس به حرارت، جوشکاری التراسونیک ممکن است باعث تغییرات ساختاری در منطقه جوش شده شود. این تغییرات ممکن است خواص مکانیکی فلز را تحت تأثیر قرار دهد و نیاز به آزمایشهای غیرمخرب برای تشخیص آنها باشد.
- نقص در تماس: اگر سطح قطعات قبل از جوشکاری به درستی تمیز و آماده نشده باشد، ممکن است تماس کامل بین قطعات ایجاد نشود و جوش ضعیف شود.
برای کاهش احتمال ایجاد این عیوب، باید به عوامل مختلفی مانند نوع فلز، ضخامت قطعات، تنظیمات دستگاه جوشکاری و شرایط محیطی توجه ویژهای داشت.
آزمایش جوشکاری التراسونیک و تشخیص عیوب
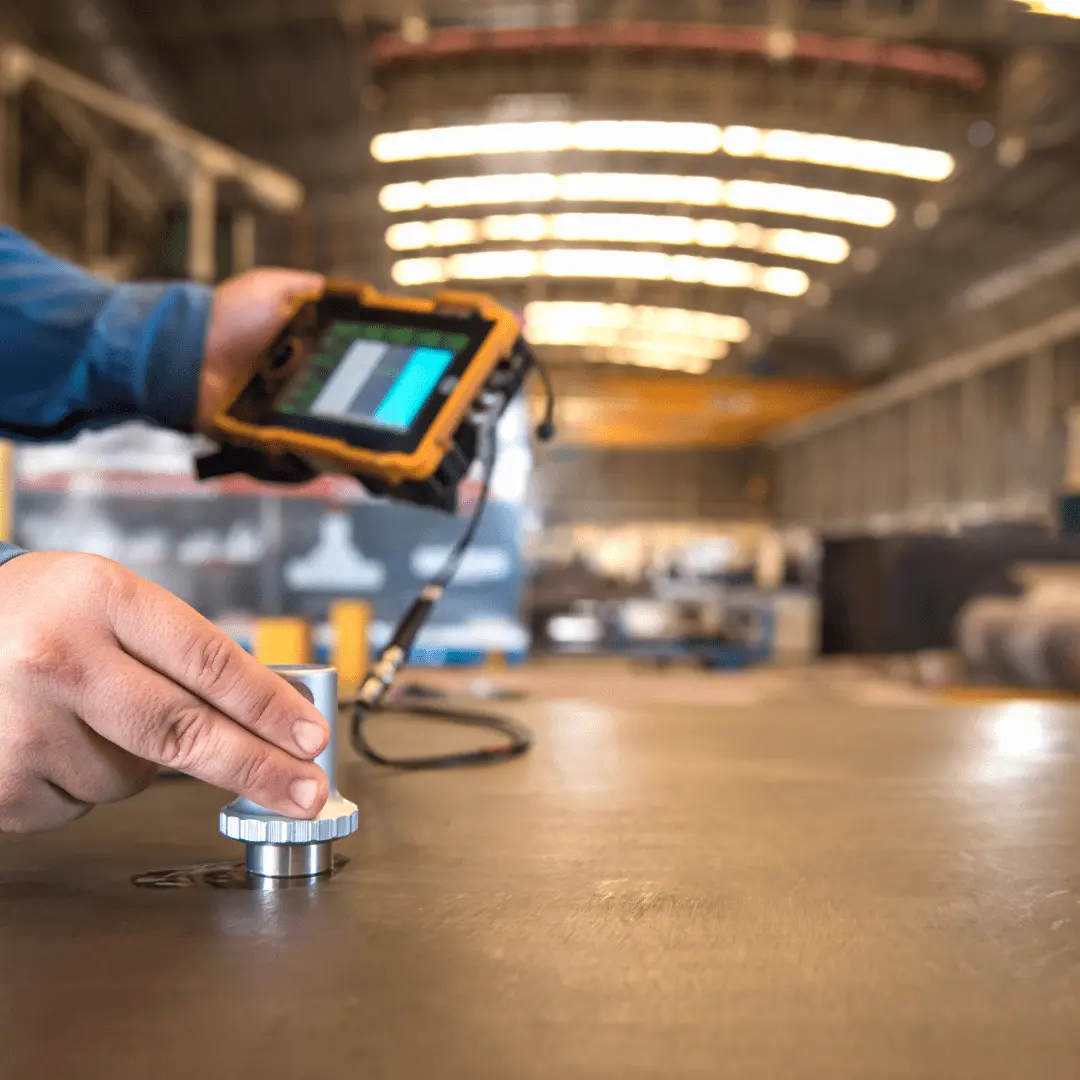
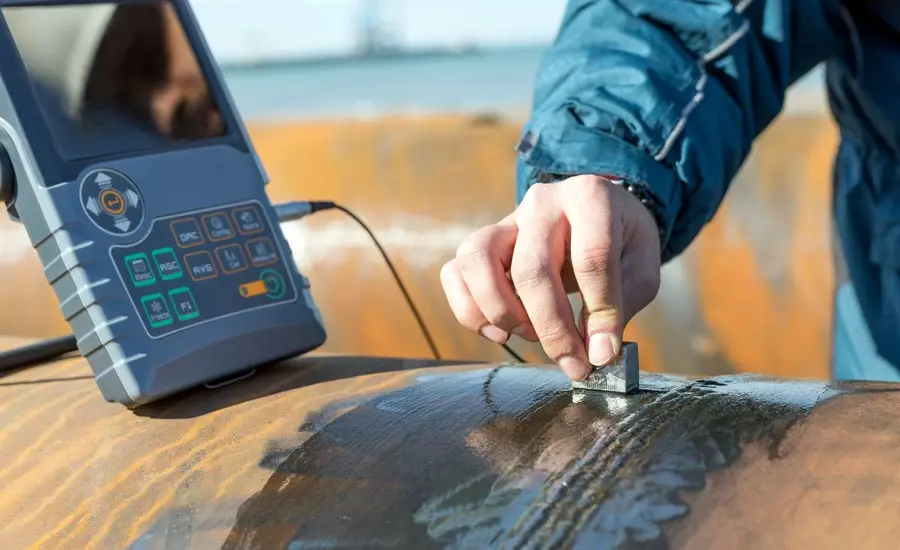
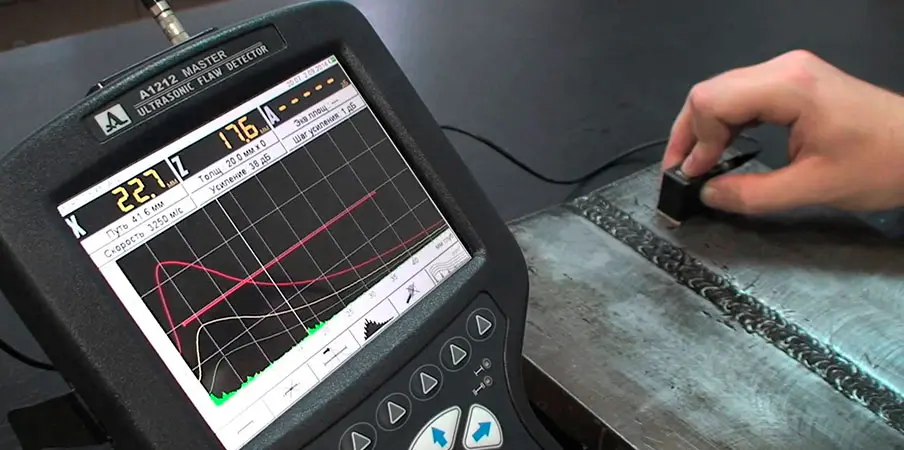
آزمایش جوشکاری التراسونیک شامل بررسیهای مختلفی است که میتواند عیوب احتمالی را شناسایی کند. یکی از روشهای رایج، استفاده از آزمایشهای غیرمخرب مانند آزمایش التراسونیک، آزمایش پرتو ایکس یا آزمایش جریان گردابی است. این روشها بدون آسیب رساندن به قطعه، امکان تشخیص عیوب داخلی و سطحی را فراهم میکنند.
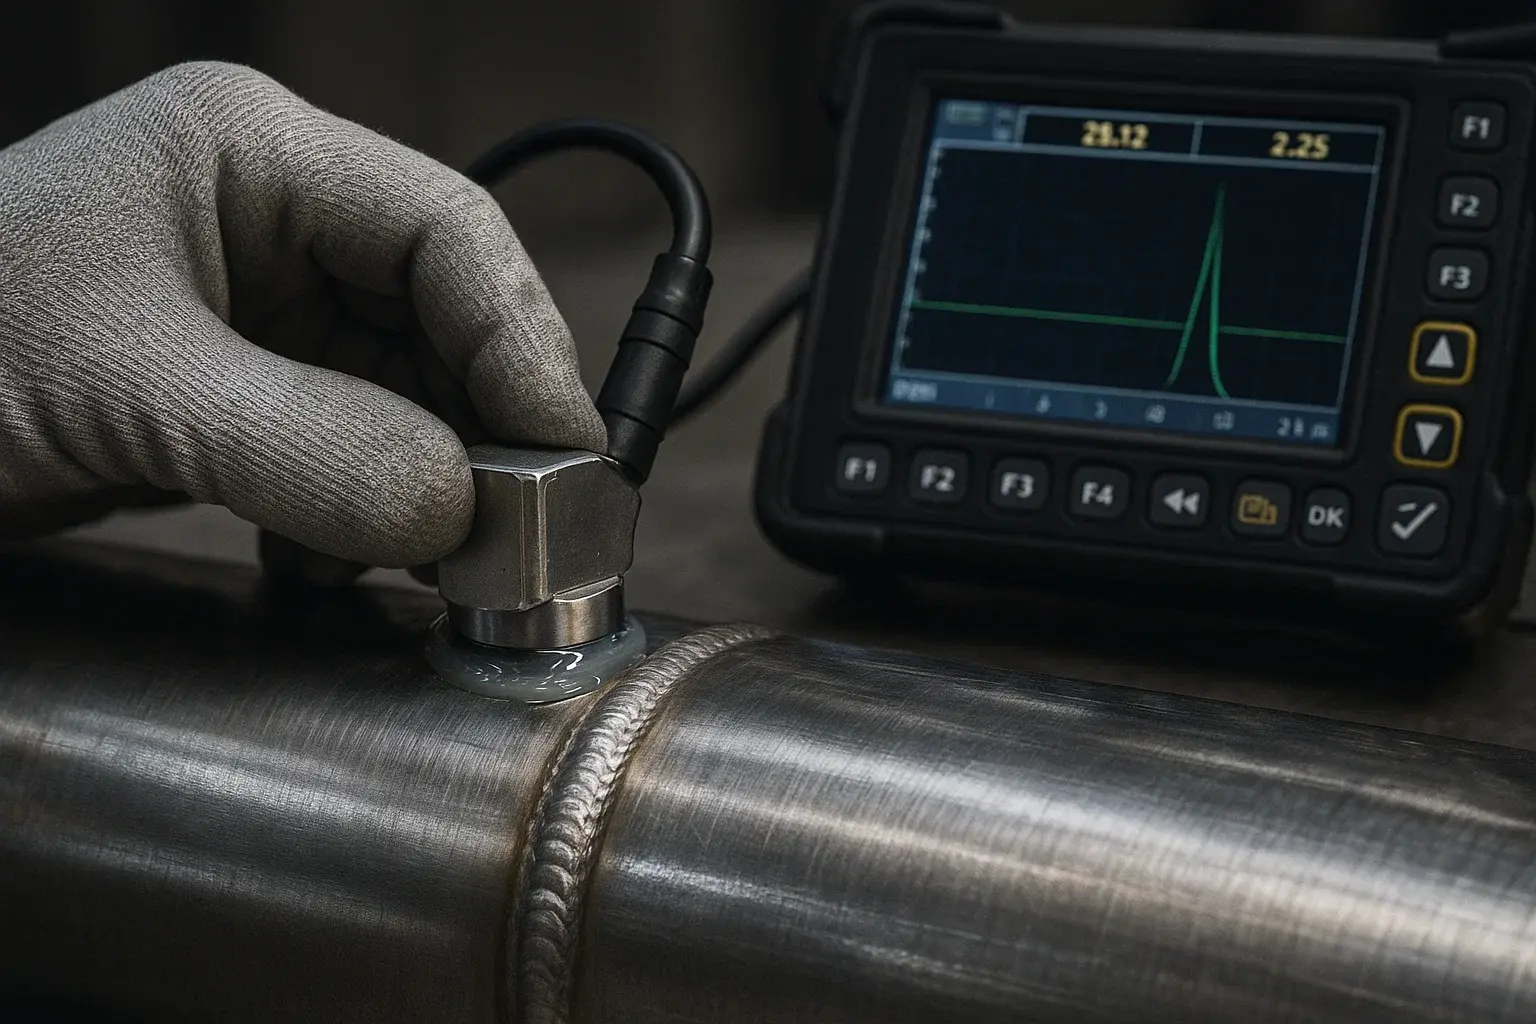
در آزمایش التراسونیک، امواج صوتی با فرکانس بالا از طریق قطعه عبور داده میشوند و با بررسی تغییرات در امواج بازتاب شده، میتوان وجود حفرهها، ترکها یا مناطق بدون اتصال را تشخیص داد. این روش به ویژه برای فلزات با ضخامت بالا مناسب است.
همچنین، آزمایشهای مکانیکی مانند آزمایش کشش، آزمایش خمش یا آزمایش ضربه نیز میتواند برای ارزیابی کیفیت جوش استفاده شود. این آزمایشها نشان میدهند که جوش ایجاد شده تا چه حد میتواند بارهای مکانیکی را تحمل کند.
نکات مهم قبل از اقدام به جوشکاری التراسونیک
قبل از استفاده از جوشکاری التراسونیک برای پروژههای فلزی، باید به نکات زیر توجه کرد:
- انتخاب دستگاه مناسب با توجه به نوع فلز و ضخامت قطعات.
- تمیزکاری و آمادهسازی سطح قطعات برای اطمینان از تماس کامل.
- تنظیم صحیح فشار و فرکانس دستگاه بر اساس توصیههای سازنده.
- بررسی شرایط محیطی مانند دما و رطوبت که ممکن است بر کیفیت جوش تأثیر بگذارد.
- استفاده از روشهای آزمایش غیرمخرب برای تشخیص عیوب پس از جوشکاری.
با توجه به این نکات و انجام آزمایشهای لازم، میتوان از مزایای جوشکاری التراسونیک بهرهبرداری کرد و عیوب احتمالی را به حداقل رساند. این روش به ویژه در صنایعی که نیاز به سرعت و دقت بالا دارند، مانند خودروسازی و الکترونیک، بسیار مفید است.
برای اطلاعات بیشتر در مورد روشهای نوین جوشکاری و آزمایشهای غیرمخرب، میتوانید به مقالات مرتبط در ماشین مگ مراجعه کنید.
چالشها و محدودیتهای جوشکاری التراسونیک
در حالی که جوشکاری التراسونیک مزایای بسیاری دارد، اما برخی محدودیتها نیز وجود دارد که باید در نظر گرفته شوند. برای مثال، این روش برای فلزات با ضخامت بالا مناسب نیست و معمولاً برای قطعات با ضخامت کمتر از ۳ میلیمتر استفاده میشود. همچنین، در فلزات با نقطه ذوب بالا یا رسانایی حرارتی پایین، ممکن است کیفیت جوش کاهش یابد.
علاوه بر این، نیاز به تجهیزات تخصصی و مهارت فنی برای تنظیم صحیح دستگاه، از دیگر چالشهای این روش است. بنابراین، قبل از استفاده از جوشکاری التراسونیک، باید امکانات و منابع لازم را در نظر گرفت.
کاربردهای صنعتی جوشکاری التراسونیک
جوشکاری التراسونیک در صنایع مختلفی مانند خودروسازی، الکترونیک، پزشکی و ساختوساز کاربرد دارد. در صنعت خودروسازی، این روش برای اتصال قطعات کوچک و حساس مانند حسگرها و قطعات الکترونیکی استفاده میشود. در صنعت پزشکی، جوشکاری التراسونیک برای اتصال قطعات دندانپزشکی و ابزارهای جراحی کاربرد دارد.
در ساختوساز نیز، این روش برای اتصال قطعات فلزی سبک و حساس به حرارت مانند پنلهای خورشیدی یا قطعات سازههای سبک استفاده میشود. با توجه به مزایای این روش، انتظار میرود در آینده نزدیک کاربردهای بیشتری در صنایع مختلف پیدا کند.