ساختوساز اسکلت فلزی یکی از روشهای پرکاربرد در ساخت ساختمانهای مدرن است که به دلیل مقاومت بالا، سرعت اجرای سریع و امکان طراحیهای پیچیده، محبوبیت زیادی دارد. اما یکی از مراحل حیاتی در این نوع ساختوساز، جوشکاری اسکلت فلزی است که کیفیت آن مستقیماً بر ایمنی و دوام ساختمان تأثیر میگذارد. در این مقاله به بررسی مراحل جوشکاری اسکلت فلزی، نکات کنترل کیفیت و جزئیات مهم این فرآیند میپردازیم تا بتوانید از خطاهای رایج جلوگیری کرده و به نتیجهای حرفهای دست یابید.
مراحل اصلی جوشکاری اسکلت فلزی
جوشکاری اسکلت فلزی شامل چندین مرحله تخصصی است که هر کدام نیازمند دقت و دانش فنی هستند. در ادامه به بررسی این مراحل میپردازیم:
- آمادهسازی قطعات: قبل از شروع جوشکاری، قطعات فلزی باید به درستی آماده شوند. این شامل تمیزکاری سطح فلز از چربی، زنگزدگی و گرد و غبار، برش دقیق قطعات با ابعاد مشخص و همچنین تنظیم دقیق موقعیت قطعات بر اساس نقشههای فنی میشود. هرگونه خطا در این مرحله میتواند منجر به مشکلاتی در مراحل بعدی شود.
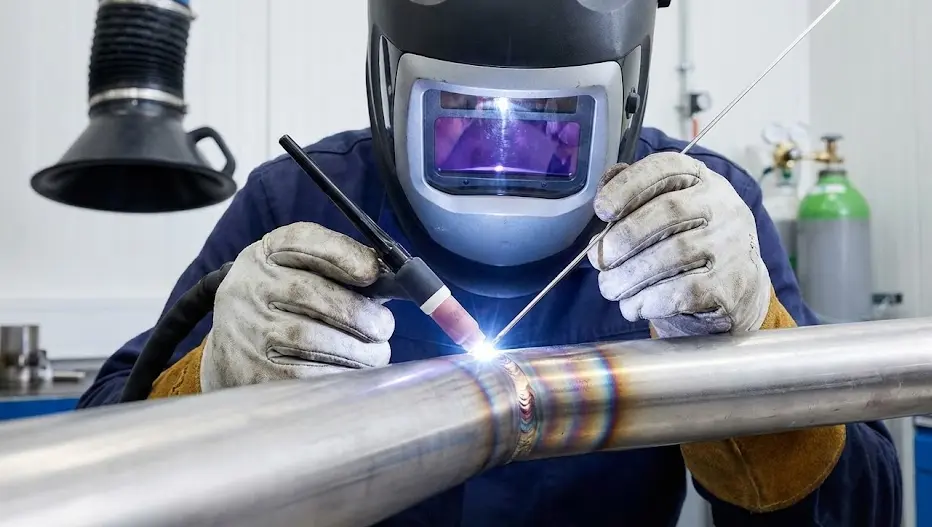
- انتخاب روش جوشکاری: روش جوشکاری بستگی به نوع پروژه، ضخامت فلز و شرایط محیطی دارد. روشهای رایج شامل جوشکاری قوس الکتریکی با الکترود دستی (SMAW)، جوشکاری زیرپودری (SAW)، جوشکاری گاز محافظ (GMAW) و جوشکاری تیگ (TIG) هستند. هر روش مزایا و معایبی دارد و انتخاب صحیح آن به تجربه مهندس جوشکار و نیاز پروژه بستگی دارد.
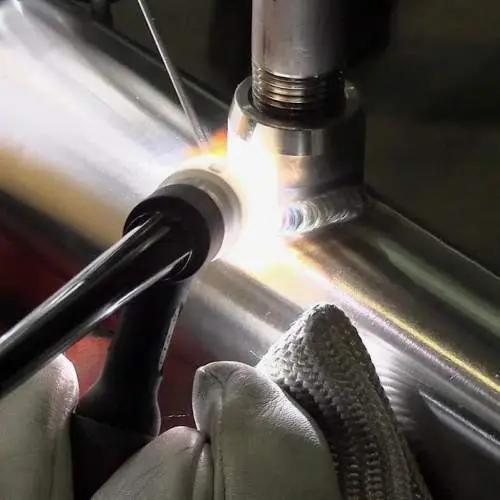
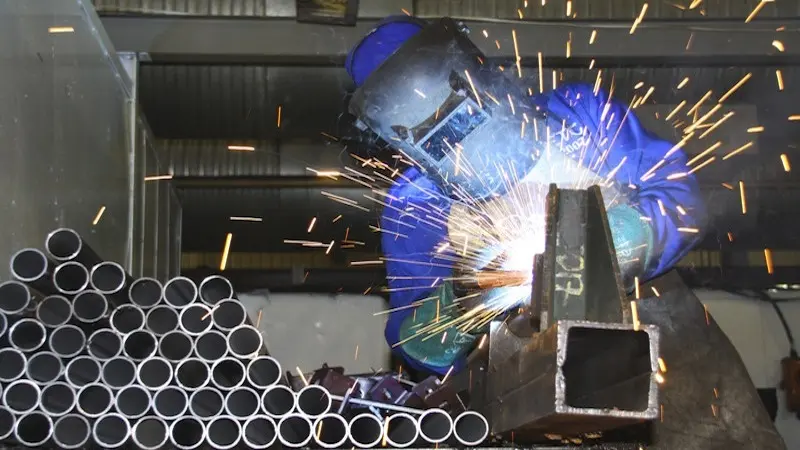
- اجرا جوشکاری: در این مرحله، جوشکار با استفاده از تجهیزات مناسب و تکنیکهای صحیح، قطعات فلزی را به یکدیگر متصل میکند. دقت در کنترل جریان، ولتاژ، سرعت حرکت الکترود و زاویه جوشکاری از اهمیت ویژهای برخوردار است. هرگونه تغییر غیرمترقبه در این پارامترها میتواند منجر به جوشهای ضعیف یا ناپایدار شود.
- بررسی اولیه: پس از اتمام جوشکاری، یک بررسی اولیه برای شناسایی عیوب سطحی مانند ترکها، حفرهها یا عدم نفوذ مناسب جوش انجام میشود. این مرحله به عنوان یک فیلتر اولیه برای اطمینان از کیفیت اولیه جوش عمل میکند.
در این مرحله، انتخاب تجهیزات مناسب و آموزش صحیح جوشکاران نقش کلیدی دارد. استفاده از تجهیزات قدیمی یا عدم توجه به استانداردهای ایمنی میتواند خطرات جدی را به همراه داشته باشد.
نکات کنترل کیفیت در جوشکاری اسکلت فلزی
کنترل کیفیت در جوشکاری اسکلت فلزی به معنای اطمینان از این است که جوشها به استانداردهای فنی و ایمنی مورد نیاز پاسخگویند. برای دستیابی به این هدف، باید به نکات زیر توجه ویژهای داشت:
- استانداردهای فنی: رعایت استانداردهای ملی و بینالمللی مانند استانداردهای AWS (American Welding Society) یا استانداردهای ایرانی مانند استاندارد ۲۸۰۰ و ۱۰۵۰۰ ضروری است. این استانداردها شامل مشخصات مواد، روشهای جوشکاری، آزمونها و روشهای کنترل کیفیت میشوند.
- آزمایشهای غیرمخرب (NDT): استفاده از روشهای آزمایش غیرمخرب مانند آزمون ذرات مغناطیسی (MT)، آزمون جریان گردابی (ET)، آزمون اشعه ایکس (RT) و آزمون اولتراسونیک (UT) برای شناسایی عیوب داخلی جوشها ضروری است. این روشها بدون آسیب رساندن به قطعات، کیفیت جوش را ارزیابی میکنند.
- کنترل فرآیند: نظارت بر پارامترهای جوشکاری مانند جریان، ولتاژ، سرعت حرکت الکترود و نوع گاز محافظ در طول فرآیند جوشکاری بسیار مهم است. استفاده از دستگاههای کنترل کیفیت و ثبت دادهها میتواند در شناسایی و اصلاح مشکلات کمک کند.
- آزمون کشش و خمش: برای بررسی مقاومت مکانیکی جوشها، آزمونهای کشش و خمش بر روی نمونههای جوشکاری شده انجام میشود. این آزمونها نشان میدهند که جوشها در برابر نیروهای مختلف چگونه رفتار میکنند.
کنترل کیفیت تنها در مرحله نهایی جوشکاری انجام نمیشود، بلکه باید از ابتدای پروژه تا پایان آن ادامه داشته باشد. این شامل بررسی مواد اولیه، تجهیزات، مهارت جوشکاران و شرایط محیطی است.
جزئیات مهم در جوشکاری اسکلت فلزی
در کنار مراحل اصلی و کنترل کیفیت، برخی جزئیات کوچک اما حیاتی وجود دارند که میتوانند تأثیر زیادی بر کیفیت نهایی جوشکاری داشته باشند:
- انتخاب الکترود مناسب: انتخاب الکترود با نوع فلز، ضخامت قطعات و شرایط محیطی سازگار است. استفاده از الکترود نامناسب میتواند منجر به جوشهای ضعیف یا ترکخوردگی شود.
- تمیزکاری پس از جوشکاری: پس از اتمام جوشکاری، باید بقایای الکترود، سرباره و سایر آلودگیها از سطح جوش پاکسازی شوند. این کار علاوه بر بهبود ظاهر، از زنگزدگی و خوردگی جلوگیری میکند.
- کنترل دما: در جوشکاری قطعات فلزی ضخیم، کنترل دما بسیار مهم است. افزایش بیش از حد دما میتواند منجر به تغییر شکل قطعات یا کاهش خواص مکانیکی فلز شود. استفاده از سیستمهای خنککننده یا کنترل دما میتواند این مشکل را کاهش دهد.
- ایمنی: جوشکاری یک فرآیند خطرناک است و باید با رعایت کامل استانداردهای ایمنی انجام شود. استفاده از تجهیزات حفاظتی مانند ماسک جوشکاری، دستکش، لباس محافظ و کفش ایمنی اجتنابناپذیر است.
در پروژههای بزرگ، استفاده از سیستمهای مدیریت کیفیت مانند ISO 9001 میتواند در بهبود فرآیند جوشکاری و کاهش خطاها مؤثر باشد. همچنین، آموزش مداوم جوشکاران و بهروزرسانی دانش فنی آنها در زمینههای جدید جوشکاری نیز ضروری است.
چالشهای رایج و راهکارهای حل آنها
در جوشکاری اسکلت فلزی، چالشهایی مانند ترکخوردگی، عدم نفوذ مناسب جوش، تغییر شکل قطعات و مشکلات مربوط به مواد اولیه ممکن است رخ دهند. شناخت این چالشها و راهکارهای حل آنها میتواند به بهبود کیفیت جوشکاری کمک کند:
- ترکخوردگی: ترکخوردگی یکی از مشکلات رایج در جوشکاری است که میتواند به دلیل تنشهای داخلی، تغییرات دما یا انتخاب نادرست مواد ایجاد شود. برای جلوگیری از این مشکل، میتوان از پیشگرم کردن قطعات، انتخاب الکترود مناسب و کنترل سرعت جوشکاری استفاده کرد.
- عدم نفوذ: عدم نفوذ مناسب جوش میتواند به دلیل جریان یا ولتاژ نامناسب، حرکت نادرست الکترود یا آلودگی سطح فلز ایجاد شود. برای حل این مشکل، باید پارامترهای جوشکاری را به درستی تنظیم کرده و سطح فلز را به خوبی تمیز کرد.
- تغییر شکل: تغییر شکل قطعات فلزی پس از جوشکاری میتواند به دلیل تنشهای حرارتی ایجاد شود. برای کاهش این مشکل، میتوان از روشهای پیشگرم کردن، استفاده از قطعات پشتیبان یا طراحی مناسب اتصالها استفاده کرد.
در صورت بروز مشکلاتی در جوشکاری، مشاوره با متخصصان و استفاده از روشهای آزمایشی میتواند به شناسایی دقیق مشکل و ارائه راهکار مناسب کمک کند.
در پایان، جوشکاری اسکلت فلزی یک فرآیند پیچیده و تخصصی است که نیازمند دقت، دانش فنی و رعایت استانداردهای کیفیت است. با توجه به نکات ارائه شده در این مقاله و استفاده از تجهیزات و روشهای مناسب، میتوانید به جوشکاری با کیفیت بالا دست یابید و از ایمنی و دوام ساختمان خود اطمینان حاصل کنید.
برای اطلاعات بیشتر در زمینه تکنولوژیهای جدید در ساختوساز و روشهای پیشرفته جوشکاری، میتوانید به مقالات مرتبط در ماشین مگ مراجعه کنید.